
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-12 المنشأ:محرر الموقع


يؤدي توقف الصحافة غير المخطط له إلى تدمير جداول الإنتاج. يؤدي تدهور الأدوات بشكل مباشر إلى تصاعد تكاليف التصنيع لكل جزء. يتطلب التصنيع بكميات كبيرة معدات موثوقة للحفاظ على الربحية. يمثل الفشل المبكر للأداة عقبة تشغيلية هائلة على أرضية المتجر. يؤدي التآكل الكاشطة إلى تدمير حواف الثقب بسرعة. يتسبب التآكل اللاصق، المعروف باسم الغليان، في حدوث نقل شديد للمواد. يؤدي تقطيع الحواف إلى إتلاف جودة الجزء وإيقاف الإنتاج. تتفاقم هذه المشكلات بشكل كبير عند ختم المواد الصعبة. يدفع الفولاذ المتقدم عالي القوة (AHSS) والألومنيوم الأدوات التقليدية إلى حدودها المطلقة.
إن إطالة عمر ختم القالب لا يعد أبدًا عملاً روتينيًا للصيانة التفاعلية. إنه يتطلب نهجًا استباقيًا ومصممًا بدرجة عالية. يجب عليك إجراء تقييم منهجي لعلم المعادن وهندسة الأسطح وتصميم القوالب الهيكلية. تلعب ديناميكيات الصحافة والتعامل التشغيلي الصارم أدوارًا حاسمة بنفس القدر. سوف نستكشف استراتيجيات عملية لزيادة طول عمر الأدوات وتحقيق الاستقرار في عمليات الختم الخاصة بك.
المواد والمعادن: الترقية من فولاذ الأدوات التقليدية إلى تعدين المساحيق (PM) أو ركائز الكربيد تؤخر بشكل كبير التآكل الكاشط وانهيار الحواف.
هندسة السطح: يؤدي تطبيق طلاء PVD أو CVD الصحيح (على سبيل المثال، TiCN، AlTiN) إلى تخفيف تآكل المادة اللاصقة وتقليل معامل الاحتكاك، مما يؤدي إلى إطالة فترة الصيانة بشكل مباشر.
الخلوص والمحاذاة: تعتبر الخلوصات الدقيقة للثقب حتى القالب ومحاذاة الضغط الصارمة من المتطلبات الأساسية غير القابلة للتفاوض؛ لا يمكن للمواد المتقدمة أن تعوض عن التوجيه الميكانيكي الضعيف.
التحكم في الخردة والديناميكيات: يعد التصميم المناسب لتساقط البزاقة وضغط وسادة التجريد المتسق أمرًا بالغ الأهمية لمنع الضربات المزدوجة الكارثية.
الصيانة التنبؤية: يؤدي الانتقال من التشغيل إلى الفشل إلى الصيانة المعتمدة على المستشعر، والصيانة القائمة على عدد الأشواط إلى منع حدوث أضرار كارثية للأداة والحفاظ على السلامة الهيكلية للقالب.
جدول المحتويات
يعد تحديد الأسباب الجذرية لتلف قالب الختم المبكر أمرًا ضروريًا لتحسين عمر الأداة وتقليل تكاليف الصيانة. تشمل العوامل الشائعة الخلوص غير المناسب، والتحميل الزائد، وعدم محاذاة الأدوات، والمواد غير المناسبة، وعدم كفاية التشحيم. يساعد التحليل الدقيق للفشل الشركات المصنعة على تحديد التدابير التصحيحية الفعالة.
يساعد تحليل السبب الجذري (RCA) في تحديد سبب فشل قوالب الختم قبل الأوان. يمكن لطرق مثل الأسباب الخمسة، ومخططات إيشيكاوا، وعمليات الفحص المجهري أن تكشف عن أنماط التآكل، وشقوق الكلال، وعيوب المواد. يجب على المهندسين فحص المكونات التالفة، وسجلات حمولة الصحافة، وخصائص المواد، ومحاذاة الماكينة لتمييز عيوب الأدوات عن المشكلات المتعلقة بالمعدات.
يحدث التآكل الكاشط عندما تقوم الجزيئات الصلبة أو مواد الشغل بإزالة المعدن تدريجيًا من أسطح القطع، مما يتسبب في حواف باهتة ونتوءات زائدة. ينتج التآكل اللاصق (القذارة) عن الاحتكاك ونقل المواد بين قطعة العمل وقالب الختم المعدني. يساعد التشحيم المناسب ومواد الأدوات المناسبة والطلاءات السطحية على تقليل آليتي التآكل.
ينتج التقطيع الدقيق والتشقق الناتج عن أحمال الصدمات المتكررة أو الضغط المفرط أو خصائص فولاذ الأدوات غير المناسبة. قد تتشقق حواف القطع الهشة، في حين أن قوة المادة غير الكافية يمكن أن تسبب تشوهًا أو تشققًا. يساعد تحسين المعالجة الحرارية وهندسة الحواف واختيار الفولاذ للأداة على تحسين مقاومة الصدمات وإطالة عمر خدمة القالب.
تؤثر خصائص مادة الشغل بشكل كبير على تآكل القالب. يولد الفولاذ المتقدم عالي القوة (AHSS) والفولاذ فائق القوة (UHSS) قوى قطع أعلى وإجهادًا للأدوات، في حين أن سبائك الألومنيوم أكثر عرضة لالتصاق المواد والتهيج. تساعد مطابقة مواد الأدوات والطلاءات والتشحيم مع قطعة العمل على منع الفشل المبكر.
يتطلب اختيار الفولاذ المناسب لقالب الختم موازنة الصلابة ومقاومة التآكل والمتانة وتكاليف التصنيع. يجب أن يعكس اختيار المواد آلية الفشل الأولية، وظروف الختم، وحجم الإنتاج المتوقع.
توفر أدوات الفولاذ التقليدية، مثل D2 وA2، مقاومة تآكل فعالة من حيث التكلفة لتطبيقات الختم العامة. يتميز فولاذ أدوات تعدين المساحيق (PM)، بما في ذلك CPM 10V وVanadis 4 Extra، بهياكل كربيد أكثر دقة وأكثر اتساقًا يمكنها تحسين مقاومة التآكل ومقاومة تقطيع الحواف. يعد الفولاذ PM مناسبًا بشكل خاص للتطبيقات الصعبة التي تتضمن مواد كاشطة وأحجام إنتاج عالية.
درجة المادة | عملية التصنيع | ارتداء المقاومة | صلابة التأثير | التطبيق الأساسي |
|---|---|---|---|---|
أ2 | سبيكة تقليدية | قليل | عالي | منخفض الحجم، خفيف التشكيل، فولاذ طري. |
د2 | سبيكة تقليدية | معتدل | قليل | قطع متوسط الحجم ومعياري. |
التكلفة لكل ألف ظهور 10 فولت | تعدين المساحيق | عالي | معتدل | مواد كاشطة ذات حجم كبير، AHSS. |
كربيد الحبوب الدقيقة | تلبيد | أقصى | منخفض جدًا | حجم كبير، فولاذ كهربائي، مكابس صلبة. |
توفر إدراجات كربيد التنغستن مقاومة شديدة للتآكل. إنها تدوم أكثر من الفولاذ PM بهوامش هائلة في التطبيقات الكاشطة. يعتبر الكربيد مثاليًا للختم عالي السرعة للصفائح الكهربائية أو الفولاذ المقاوم للصدأ. تحافظ على حافة قطع حادة لملايين الضربات. تعتمد العديد من القوالب الأساسية للمحرك عالي السرعة بشكل حصري على مكونات الكربيد.
ومع ذلك، كربيد يأتي مع مقايضات شديدة. لديها تكلفة عالية للمواد الأولية والتصنيع. والأهم من ذلك أن الكربيد هش للغاية. لا تمتلك أي صلابة تأثير تقريبًا. يتطلب استخدام الكربيد صلابة ضغط فائقة. أي انحراف جانبي أو اختلال زاوي سوف يؤدي على الفور إلى تحطيم لكمة كربيد. يجب عليك التأكد من التوجيه الميكانيكي المثالي قبل الترقية إلى الكربيد.
المعالجة الحرارية المناسبة غير قابلة للتفاوض. يجب أن تدعم صلابة الركيزة الطلاءات السطحية اللاحقة. إذا كان فولاذ الأداة ناعمًا جدًا، فسوف يتشوه تحت الطلاء. يؤدي هذا إلى تشقق الطبقة الصلبة وتقشرها، وهو ما يُعرف باسم تأثير قشر البيض. يعد التقيد الصارم بدرجات الحرارة الأوستنية والتلطيفية أمرًا إلزاميًا. اطلب دائمًا مخططًا معتمدًا للمعالجة الحرارية من البائع الخاص بك.
تعمل المعالجة بالتبريد العميق على تعزيز تعدين الأدوات. بعد التبريد الأولي، يتم تبريد الفولاذ إلى -300 درجة فهرنهايت (-184 درجة مئوية تقريبًا). يحول هذا البرد الشديد الأوستينيت المحتفظ به إلى مارتنسيت أكثر صلابة وأكثر استقرارًا. تعمل المعالجة المبردة على تخفيف الضغوط الداخلية المتبقية. إنه يعزز بشكل كبير استقرار الأبعاد ويحسن مقاومة التآكل بشكل عام. الأدوات التي تخضع للمعالجة المبردة تحافظ على تفوقها لفترة أطول في التطبيقات عالية التأثير.
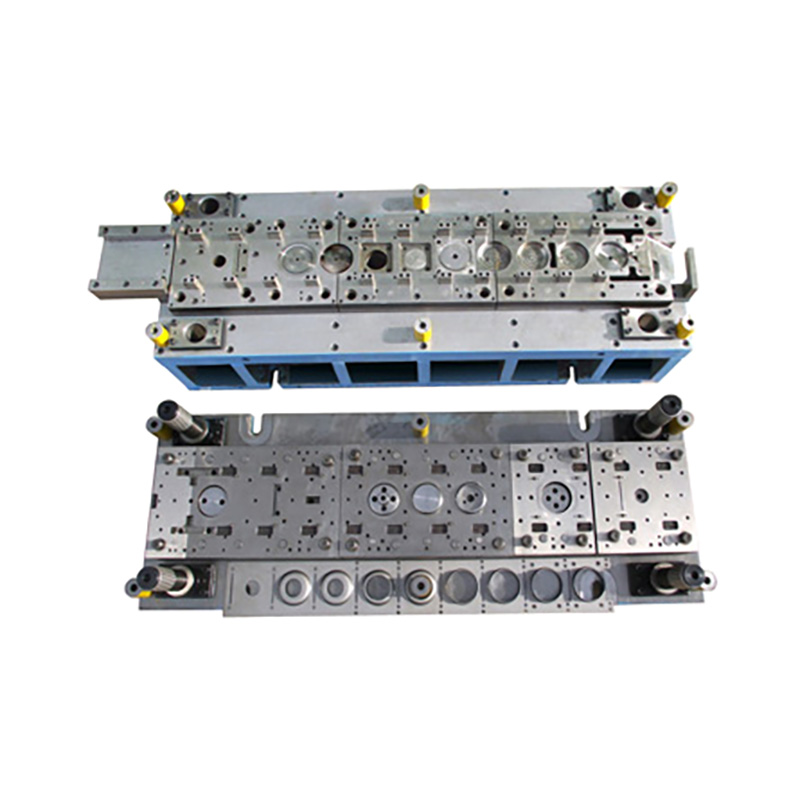
تعمل الطلاءات السطحية والعلاجات على تحسين مقاومة تآكل القالب وتقليل الاحتكاك وإطالة عمر خدمة الأدوات. يعتمد اختيار الطلاء المناسب على مادة قطعة العمل ودرجة حرارة التشغيل وآلية التآكل الأولية.
يستخدم ترسيب البخار الفيزيائي (PVD) طبقات رقيقة مقاومة للتآكل في درجات حرارة منخفضة نسبيًا، مما يساعد في الحفاظ على أبعاد الأدوات ويجعلها مناسبة للثقب والقوالب الدقيقة. يستخدم ترسيب البخار الكيميائي (CVD) بشكل عام درجات حرارة معالجة أعلى ويمكن أن ينتج طبقات أكثر سمكًا ومتينة للغاية، ولكنه قد يتطلب معالجة حرارية إضافية أو تشطيبًا للحفاظ على دقة الأبعاد.
توفر طبقات TiN وTiCN وAlTiN مستويات مختلفة من مقاومة التآكل والحماية الحرارية. يعد TiN خيارًا فعالاً من حيث التكلفة للختم العام، ويوفر TiCN قدرًا أكبر من الصلابة ومقاومة التآكل للمواد المطلوبة، ويوفر AlTiN ثباتًا ممتازًا في درجات الحرارة العالية للتطبيقات التي تنطوي على احتكاك وحرارة كبيرين. يعتمد الطلاء الأمثل على توافق المواد وظروف الختم.
نوع الطلاء | الصلابة (الجهد العالي) | معامل الاحتكاك | أفضل ل |
|---|---|---|---|
تين | ~2300 | 0.40 | للأغراض العامة، الفولاذ الطري، التكلفة المنخفضة. |
تي سي إن | ~3000 | 0.20 | الفولاذ المقاوم للصدأ، مقاومة التآكل الكاشطة. |
التين | ~ 3300 | 0.35 | AHSS، حرارة عالية، تصنيع جاف/ختم. |
DLC (الكربون الشبيه بالألماس) | ~2500 | 0.10 | ختم من الألومنيوم، مضاد للغضب الشديد. |
تعمل عملية النيترة على تحسين صلابة السطح ومقاومة التآكل لقوالب الختم مع الحفاظ على قلب صلب. فهو يساعد على تقليل التهيج والأضرار السطحية، خاصة على مكونات التشكيل الكبيرة. يوفر الجمع بين النيترة وطلاءات PVD حماية إضافية للسطح لتطبيقات الختم الصعبة.
يؤدي التخليص المناسب للثقب إلى القالب إلى تقليل تكوين الأزيز والاحتكاك وتآكل الأدوات المبكر. يجب اختيار الخلوص بناءً على سمك المادة وقوتها ومتطلبات الختم. يؤدي عدم كفاية الخلوص إلى زيادة الاحتكاك وقوة التجريد، بينما قد يتسبب الخلوص الزائد في حدوث حواف خشنة وعيوب في الأبعاد. يساعد الاختبار في تحديد الإعداد الأمثل.
يمنع التحكم الفعال في سبيكة الخردة من العودة إلى سطح القالب وإتلاف الأدوات. تساعد إزالة القالب المناسبة، وزوايا التنفيس، وآليات الاحتفاظ أو الطرد المناسبة على ضمان إزالة الخردة بشكل موثوق. تعمل هذه الميزات على تقليل مخاطر الضربات المزدوجة، وحماية الضربات، وتحسين استقرار الإنتاج.
تعمل وسادات المتعرية على تثبيت الصفائح المعدنية بشكل آمن أثناء التثقيب وإزالة المواد من التثقيب أثناء السحب. يمنع الضغط المتعري المستمر حركة الثقب الجانبية والتحميل غير المتساوي. تساعد النوابض اللولبية المختارة بشكل صحيح أو نوابض غاز النيتروجين في الحفاظ على أداء تجريد موثوق به وتقليل تلف الأدوات.
يعمل إعداد حافة الثقب على تحسين المتانة المتطورة وأداء الطلاء. يؤدي شحذ الحواف المتحكم فيه إلى إنشاء نصف قطر صغير يساعد على تقليل التقطيع الدقيق والتآكل المبكر. يعتمد نصف القطر المناسب على مادة قطعة العمل، ومساحة القطع، ومتطلبات الأدوات.
تحافظ أنظمة التوجيه الدقيقة على محاذاة دقيقة للثقب أثناء الختم. تساعد دبابيس التوجيه، والبطانات، وألواح التآكل، وكتل الكعب في التحكم في القوى الجانبية ومنع اختلال محاذاة الأدوات. يقلل التوجيه الصحيح من التآكل غير المتساوي، ويحسن دقة الأبعاد، ويطيل عمر خدمة القالب.
تؤثر حمولة الضغط وصلابة الإطار بشكل مباشر على دقة الختم ومتانة الأدوات. يمكن أن يؤدي الانحراف المفرط للمكبس أو السرير إلى خلوص غير متساوٍ، وتآكل الأدوات، وكسر الثقب. يساعد اختيار مكبس ذو سعة كافية وصلابة هيكلية وتحكم مناسب في الصدمات في الحفاظ على إنتاج مستقر.
تعمل مواد التشحيم الختمية على تقليل الاحتكاك والحرارة والتصاق المواد أثناء عمليات التشكيل. توفر الزيوت المستقيمة ومواد التشحيم القابلة للذوبان في الماء وإضافات الضغط الشديد المناسبة (EP) مزايا أداء مختلفة. يجب أن يتوافق اختيار مواد التشحيم مع الصفائح المعدنية وضغط التشكيل وظروف التشغيل لتقليل التآكل وتآكل الأدوات.
توفر أنظمة التشحيم الآلية توزيعًا ثابتًا لزيوت التشحيم أثناء الختم. تتحكم أنظمة الرش القابلة للبرمجة في توقيت التطبيق وكميته، مما يقلل من التلامس الجاف، والاستهلاك الزائد للزيت، وتقلب المشغل. يعمل التشحيم المناسب على تحسين اتساق التشكيل ويساعد على تمديد فترات صيانة الأدوات.
تساعد المستشعرات الداخلية وأنظمة المراقبة الصوتية على اكتشاف تشوهات الختم قبل حدوث تلف خطير في الأدوات. يمكن لأجهزة الاستشعار مراقبة تغذية المواد، وقوة التجريد، واهتزازات القطع غير العادية. يؤدي الاكتشاف المبكر لسحب البزاقة أو تآكل الثقب أو عدم المحاذاة إلى تقليل وقت التوقف غير المتوقع ودعم الصيانة الوقائية.
يحافظ التثقيب والشحذ المنتظم على جودة القطع ويمنع التآكل المفرط للحافة. يجب أن تأخذ فترات الصيانة في الاعتبار عدد الأشواط، وارتفاع الأزيز، وحالة الأدوات. يساعد الطحن والتبريد والتلميع المناسب في الحفاظ على صلابة الأداة واستعادة هندسة القطع والحفاظ على أداء ختم ثابت.
تساعد إجراءات التعامل مع القالب وتخزينه القياسية على منع التلف العرضي والتآكل وأخطاء الإعداد. استخدم معدات الرفع المناسبة، وتحقق من ارتفاع الإغلاق وإعدادات الضغط، وقم بتطبيق الحماية المناسبة من الصدأ أثناء التخزين. تعمل إجراءات التشغيل المتسقة على تحسين سلامة الأدوات وموثوقيتها وجاهزيتها للإنتاج.
تدعم سجلات صيانة الأدوات الصيانة التنبؤية والتحسين المستمر. تتبع عدد ضربات الفرشاة وعمليات الشحذ واستبدال المكونات وتعديلات القالب لتحديد المشكلات المتكررة. يساعد تحليل هذه المعلومات على تحسين جداول الصيانة وتقييم ترقيات الأدوات وتقليل تكاليف الإنتاج على المدى الطويل.
يتطلب إطالة عمر الأدوات استراتيجية شاملة ومصممة هندسيًا. تعد ترقية درجات الفولاذ للأداة غير فعالة تمامًا إذا ظلت محاذاة الضغط وتساقط الخردة والخلوصات معيبة. يجب عليك معالجة الأساس الميكانيكي أولاً.
لتحقيق الاستقرار الفوري لعمليات الختم، قم بتنفيذ هذه الخطوات القابلة للتنفيذ:
قم بإجراء تحليل صارم للفشل على القالب الذي يحتاج إلى أعلى مستويات الصيانة لتحديد آليات التآكل الدقيقة.
تدقيق وتصحيح توازي الضغط وانحراف السرير وأنظمة توجيه القالب الداخلي قبل الاستثمار في مواد جديدة.
أعد تصميم قنوات إزالة البزاقة وقم بتركيب دبابيس القاذف النشطة للتخلص من الضربات المزدوجة الكارثية.
قم بترقية كيمياء مواد التشحيم لتشمل إضافات الضغط الشديد المستهدفة (EP) المطبقة عبر أنظمة الرش الآلية.
الانتقال إلى جدول صيانة تنبؤي قائم على عدد الضربات لشحذ الأدوات قبل حدوث تدهور حاد في الحافة.
ج: يختلف متوسط العمر بشكل كبير بناءً على المادة والتصميم. قد يعمل قالب D2 التقليدي الذي يختم الفولاذ الطري على تشغيل 100000 ضربة بين عمليات الشحذ. يمكن أن يتجاوز قالب الكربيد الذي يختم الفولاذ الكهربائي الرقيق 2 مليون ضربة. ختم AHSS يقلل بشكل كبير من هذه الفواصل الزمنية. يجب تحديد التوقعات الأساسية لكل تطبيق محدد.
ج: يؤدي الخلوص المحكم إلى زيادة الاحتكاك، مما يسبب تراكمًا سريعًا للحرارة وتهيجًا شديدًا. يؤدي الخلوص السائب إلى إجبار المادة على الانحناء بدلاً من القص، مما يؤدي إلى تسريع تقريب الحواف وإنشاء نتوءات كبيرة. يقلل الخلوص الدقيق من الاحتكاك مع ضمان حدوث كسر نظيف، مما يزيد من عمر الأدوات بشكل مباشر.
ج: يحدث تقشر الطلاء، أو تأثير قشر البيض، عندما تكون الركيزة الفولاذية للأداة ناعمة جدًا بحيث لا تدعم طبقة PVD الصلبة. تحت ضغط الختم العالي، تتشوه الركيزة، مما يتسبب في تشقق الطبقة الصلبة وانفصالها. مطلوب المعالجة الحرارية المناسبة أو ما قبل النيترة لدعم الطلاء.
ج: لا ينصح به عمومًا. في حين أن الكربيد يوفر مقاومة شديدة للتآكل، إلا أنه هش للغاية. يتطلب نظام AHSS حمولة هائلة ويولد صدمات واهتزازات كبيرة. عادةً ما يؤدي تحميل الصدمات هذا إلى تحطيم اللكمات الكربيدية. يوفر الفولاذ المساحيق (PM) توازنًا أفضل بين المتانة ومقاومة التآكل لـ AHSS.
ج: تفقد النوابض اللولبية قوتها بمرور الوقت بسبب إجهاد المعدن، مما يؤدي إلى ضغط غير متساوٍ على وسادة التجريد. يؤدي هذا الضغط غير المتساوي إلى انحراف اللكمة الجانبية والكسر. توفر نوابض غاز النيتروجين ضغطًا ثابتًا وموحدًا طوال دورة حياتها، مما يضمن بقاء المثقاب محاذاة تمامًا أثناء التجريد.
ج: يحدث سحب البزاقة في المقام الأول نتيجة لتكوين فراغ بين وجه الثقب والخردة، أو عدم كفاية زاوية السحب في زر القالب. ويتفاقم بسبب مواد التشحيم الثقيلة. يؤدي استخدام دبابيس قاذف الهواء أو الكتل المفرغة أو هندسة الوجه المثقوبة المتخصصة إلى كسر الشفط وإجبار البزاقة على الهبوط.


