
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-12 المنشأ:محرر الموقع


في عملية ختم المعادن ذات الحجم الكبير، فإن الكمال الهندسي يفرض النجاح. تؤدي الأخطاء الطفيفة إلى اختناقات شديدة في الإنتاج. يؤدي فشل الأدوات بمعدل 100000 ضربة في الساعة إلى تدمير الهوامش وإتلاف المطابع وإيقاف سلاسل التوريد. يظل سد الفجوة بين نماذج CAD النظرية وحقائق الصحافة المادية تحديًا مستمرًا على أرض المتجر. يجب على صانعي القرار تقييم ما إذا كان تصميم القالب التقدمي المقترح يأخذ في الاعتبار القوى الديناميكية، والعمليات المتزامنة، والتغذية المستمرة للشريط المعدني، والصيانة طويلة المدى قبل قطع الفولاذ. توفر قائمة المراجعة هذه إطارًا صارمًا لتقييم مقترحات الأدوات. من خلال مراجعة مخططات الشريط، وتسلسل المحطات، واختيار المواد، وتكامل أجهزة الاستشعار، يمكن للفرق الهندسية التحقق من صلاحية المنتج. يمكنك اختيار شركاء التصنيع القادرين على تقديم ملايين الدورات الخالية من العيوب دون توقف غير متوقع.
تخطيط الشريط يحدد الربحية: يؤدي تحسين استخدام المواد ودقة التقدم مقدمًا إلى منع تكاليف الخردة المفرطة ويضمن استقرار الشريط المستمر طوال القالب.
التنفيذ المتزامن غير قابل للتفاوض: يجب تصميم العمليات المتسلسلة لموازنة قوى القطع والتشكيل في وقت واحد في ضربة واحدة، مما يمنع التآكل غير المتساوي للقالب وانحراف الضغط.
تكامل المستشعر يخفف من حدة الكارثة: تتطلب عمليات التشغيل ذات الحجم الكبير مستشعرات مدمجة داخل القالب لاكتشاف سوء التغذية ومنع السحب الزائد لحماية الأداة من التدمير الذاتي.
إمكانية الوصول إلى الصيانة تحدد وقت التشغيل: يستخدم تصميم القالب التقدمي الفائق إدخالات معيارية سريعة التغيير للمكونات عالية التآكل، مما يقلل بشكل كبير من وقت التوقف عن العمل أثناء الشحذ الروتيني.
جدول المحتويات
يشكل تخطيط الشريط أساس أي عملية ختم. يركز التقييم على تعظيم استخدام المواد مع الحفاظ على ما يكفي من قوة شبكة الناقل لتغذية الشريط المعدني المستمر بدقة. يؤدي التصميم المعيب إلى إضعاف عملية الإنتاج بأكملها، مما يتسبب في حدوث مشكلات في التغذية وعدم استقرار الأبعاد.
تمثل المواد الخام أكبر النفقات الجارية في الختم. يقوم المهندسون بحساب المسافة والعرض الأمثل لتقليل خردة الهيكل العظمي دون إضعاف الحامل. يتطلب تقييم استراتيجيات التعشيش مقابل تكلفة مخزون الملف الأوسع عمليات حسابية صعبة. تعمل التصميمات ذات الصف المزدوج أو المقاطع المتشابكة على تقليل الهدر بشكل كبير عند ختم الأجزاء المعدنية المعقدة ذات الحجم الكبير. يجب عليك تحليل متطلبات اتجاه الحبوب. يمنع التشكيل عبر الحبوب حدوث تشققات في الفولاذ عالي القوة، حتى لو كان ذلك يعني التضحية ببضع نقاط مئوية من استخدام المواد. يجب أن يوازن التصميم بين توفير المواد والحدود المادية للمعدن.
يعتمد اختيار نوع الناقل المناسب على هندسة الأجزاء. توفر الناقلات المركزية الاستقرار للأجزاء المتماثلة، مما يسمح بتدفق المواد بشكل متساوي. تسمح الحاملات ذات الحافة الواحدة أو مزدوجة الحافة بتشكيل حركة جانبية عدوانية وثقب الكاميرا. إن تصميم رافعات المخزون بشكل صحيح يحافظ على مستوى الشريط تمامًا أثناء التقدم. وهذا يمنع الربط أو التشويه أو انحشار الورق. يجب أن توفر رافعات المخزون المحملة بنابض أو التي تعمل بالنيتروجين قوة تصاعدية كافية لمسح مصفوفة القالب دون إحداث اهتزاز الشريط. إذا ارتد الشريط أثناء دورة التغذية، فإن المسامير الدليلية ستخطئ أهدافها، مما يتسبب في سوء التغذية.
تحدد خطوة التقدم المسافة الدقيقة التي تتحرك بها المادة للأمام خلال كل دورة ضغط. يتطلب حساب هذا البعد أخذ الحجم الفعلي للفراغ في الاعتبار، وعرض شبكة الاتصال، والمساحة المطلوبة بين المحطات. إذا كانت طبقة الصوت ضيقة جدًا، فسوف تتمزق الشبكة تحت التوتر. إذا كانت فضفاضة للغاية، فإن النفايات المادية ترتفع بشكل كبير. يجب عمل ثقوب تجريبية في المحطة الأولى. تتفاعل هذه الثقوب مع المسامير التجريبية ذات الأنف الرصاصي في المحطات اللاحقة لسحب الشريط إلى محاذاة مثالية قبل أن تتلامس اللكمات المقطوعة. يضمن تحديد حجم الفتحات التجريبية بشكل صحيح إمكانية تحديد موقع الشريط بدقة دون تشويه حواف الفتحة.
إن هندسة التصميم الذي يتطلب الحد الأدنى من رفع الشريط يسمح بسرعات ضغط أسرع. يؤدي الرفع المفرط إلى إجبار المكبس على العمل بضربة أطول، مما يحد من كفاءة الضربات في الدقيقة. تحقق من أن شوط القالب يستوعب خلوص الأجزاء دون الإفراط في السفر. يضمن الحفاظ على التقدم محكمًا أقصى قدر من الكفاءة ويقلل من تآكل محامل الضغط. يجب عليك أيضًا حساب الشبكة الممتدة. عند رسم أو تشكيل ميزات عميقة، يجب أن تنثني الشبكة الحاملة وتمتد دون أن تنقطع. يؤدي دمج حلقات التوسيع في تصميم الحامل إلى امتصاص سحب المادة هذا، مما يحافظ على ثبات مسافة الملعب الإجمالية.
تقوم كل محطة في القالب التقدمي بتنفيذ عملها دون المساس بسلامة الشريط. تتطلب الأجزاء المعدنية المعقدة تزامنًا لا تشوبه شائبة للحفاظ على دقة الأبعاد.
توزيع عمليات الحمولة الثقيلة عبر طول القالب. وهذا يمنع التحميل خارج المركز على مكبس الضغط. يؤدي التحميل خارج المركز إلى انحراف الكبش، مما يؤدي إلى تآكل القالب مبكرًا وعدم تساوي سماكة الجزء. يؤدي استخدام أطوال الثقب المتداخلة إلى تقليل الصدمات الأولية. يؤدي دق اللكمات بجزء صغير من سماكة المادة إلى تقليل الضوضاء الصوتية وحماية محامل الضغط من الارتفاعات الهائلة في الحمولة. عندما تضرب المادة عدة لكمات في وقت واحد، فإن قوة الاختراق يمكن أن تلحق الضرر بإطار الضغط. إن موازنة أطوال المثقاب ببضعة أجزاء من الألف من البوصة يؤدي إلى تفتيت هذه القوة إلى زيادات يمكن التحكم فيها.
يمتلك الفولاذ عالي القوة ذاكرة مادية كبيرة. إن تقييم التصميم لمحطات الانحناء الزائد أو عمليات السك يتعارض مع هذه المرونة الطبيعية. إن مراجعة بيانات تحليل العناصر المحدودة تؤكد صحة استراتيجيات تعويض الزنبرك قبل قطع الفولاذ. يؤدي الاعتماد على التجربة والخطأ أثناء مرحلة الاختبار إلى تأخير عمليات إطلاق الإنتاج. يجب عليك تصميم محطات التشكيل باستخدام كتل كامات قابلة للتعديل أو إدخالات قابلة للدمج. يتيح ذلك لصانعي الأدوات ضبط زاوية الانحناء الزائد على أرضية الضغط دون سحب الأداة بأكملها خارج الماكينة.
تعمل لوحة المتعرية على تثبيت المادة بشكل مسطح مقابل كتلة القالب بينما تتراجع اللكمات. بدون لوحة تجريد قوية، سترتفع المادة مع اللكمات، مما يؤدي إلى تدمير شبكة الناقل والتسبب في ازدحام هائل. يجب على المهندسين حساب قوة التجريد الدقيقة المطلوبة بناءً على محيط القطع الإجمالي وقوة القص للمادة. توفر النوابض اللولبية شديدة التحمل أو أسطوانات غاز النيتروجين المستقلة هذه القوة. توفر نوابض النيتروجين مساحة أصغر حجمًا وتوفر القوة الكاملة عند التلامس الأولي، مما يجعلها متفوقة على المواد عالية القوة. تعمل لوحة التجريد أيضًا كدليل ثانوي للثقب النحيف، مما يمنعها من الانحراف والانطباق تحت الأحمال الجانبية الثقيلة.
تأكد من وجود زوايا سحب كافية ومساحة كافية في تجاويف القالب. وهذا يسهل التخلص من الخردة بشكل موثوق. يحدث احتباس الخردة، المعروف باسم سحب البزاقة، عندما تلتصق الخردة بالمثقب وتتراجع إلى القالب. يؤدي هذا إلى تدمير الأداة في الضربة التالية.
قم بدمج زوايا القص على وجه اللكمات الثاقبة لكسر شفط طبقة الزيت.
قم بتثبيت دبابيس القاذف المحملة بنابض داخل مركز اللكمات لدفع البزاقة إلى الأسفل فعليًا.
استخدم أزرار القالب ذات الفم الجرسي التي تتسع قليلاً أسفل أرض القطع لمنع البزاقات من التكدس.
قم بدمج نفحات هوائية مستهدفة موقوتة بضغطة ضغط لتفجير الخردة خارج منطقة القطع.
قم بتطبيق أنظمة التفريغ أسفل حذاء القالب لسحب الرخويات خفيفة الوزن بشكل فعال إلى أسفل شلال الخردة.
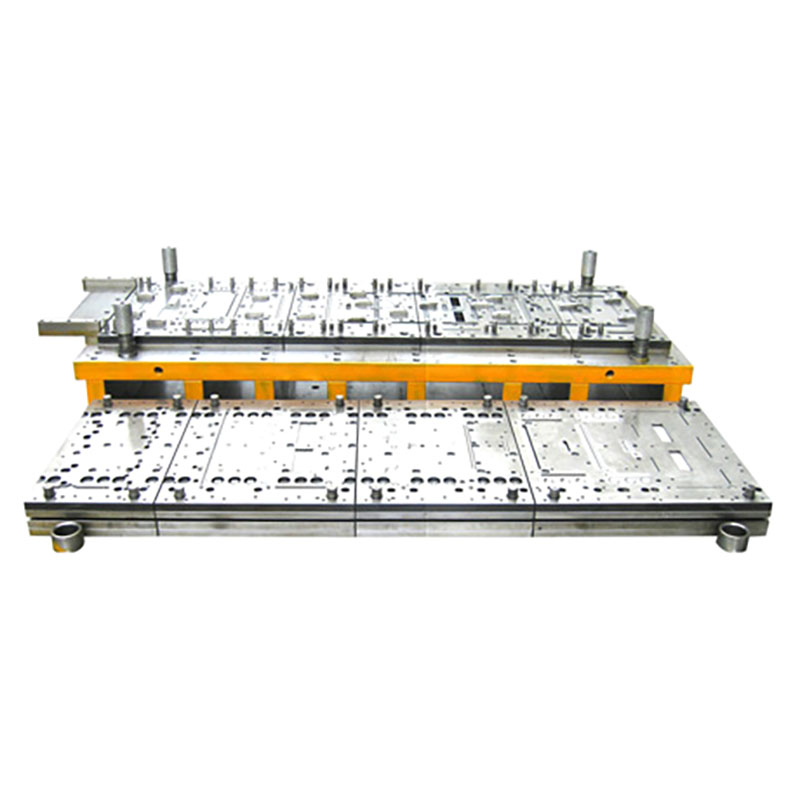
يتطلب الإنتاج بكميات كبيرة مواد أدوات تقاوم التآكل والغضب والتعب. التكلفة الأولية للمواد المتميزة تعوض فترات الصيانة الممتدة.
يعد تحديد كربيد التنغستن لللكمات عالية التأثير أمرًا إلزاميًا في عمليات التشغيل ذات الحجم الكبير جدًا. يوفر الكربيد مقاومة استثنائية للتآكل ولكنه يفتقر إلى المتانة للتعامل مع الانحراف الجانبي الشديد. يضمن اختيار الفولاذ المناسب للأدوات بناءً على المتانة طول عمر الأداة. يجب عليك مطابقة مادة الأدوات مع وضع الفشل المحدد لتلك المحطة. إذا كانت اللكمة متقطعة، فإنها تحتاج إلى مزيد من الصلابة. إذا فقدت ميزتها بسرعة، فإنها تحتاج إلى مزيد من مقاومة التآكل.
مادة الأدوات | الخصائص الأولية | التطبيق المثالي في القوالب التقدمية |
|---|---|---|
أداة D2 الصلب | نسبة عالية من الكربون، نسبة عالية من الكروم. مقاومة التآكل جيدة. | محطات التقطيع والتشكيل القياسية للأحجام المعتدلة. |
M2 فولاذ عالي السرعة | صلابة ممتازة وتوازن التآكل. | اللكمات المعرضة لتأثيرات عالية وقوى جانبية معتدلة. |
CPM-10V | تعدين المساحيق . مقاومة التآكل القصوى. | مصفوفات قطع عالية التآكل تختم المواد الكاشطة. |
كربيد التنغستن | أقصى صلابة. هشة تحت الأحمال الجانبية. | ثقب مستقيم ولكمات تقطيع عالية الحجم. |
يؤدي تقييم طبقات ترسيب البخار الفيزيائي إلى تقليل الاحتكاك. تعتبر الطلاءات مثل TiN وTiCN وTiAlN فعالة للغاية عند ختم الفولاذ المقاوم للصدأ أو الألومنيوم. تميل هذه المعادن بشكل طبيعي إلى اللحام البارد لفولاذ الأدوات، وهي عملية تعرف باسم الغليان. يضمن التحقق من مواصفات المعالجة الحرارية الحفاظ على المتانة الأساسية إلى جانب صلابة السطح. لكمة ذات سطح صلب ولكن قلب هش يتحطم تحت سرعات الإنتاج. تعمل المعالجة المبردة بعد دورة التبريد والتلطيف الأولية على تثبيت البنية المجهرية للفولاذ. وهذا يمنع تغيرات الأبعاد في مكونات الأدوات بمرور الوقت ويزيد من عمر الكلال الإجمالي.
إن التشغيل بسرعات عالية دون مراقبة مستمرة يمثل مخاطر تشغيلية. يجب أن يشتمل التصميم أصلاً على تقنية الاستشعار لإيقاف الضغط فورًا عند اكتشاف أي شيء غير طبيعي.
يعمل دمج مستشعرات القرب أو بصريات الليزر على التحقق من تقدم الشريط المعدني المستمر إلى درجة المليمتر الدقيق. يؤدي استخدام المسامير التجريبية المزودة بأجهزة استشعار مدمجة إلى اكتشاف ما إذا كان الشريط غير محاذٍ قبل إغلاق القالب. إذا لم يتمكن الدبوس التجريبي من الدخول إلى الفتحة التجريبية بالكامل، يرسل المستشعر إشارة خطأ إلى مفتاح التحكم في الضغط. يؤدي هذا إلى توقف طارئ خلال أجزاء من الثانية، مما يمنع القالب من تحطيم الأجزاء غير المتشكلة.
يتطلب دمج العشرات من أجهزة الاستشعار في أداة واحدة استراتيجية توصيل الأسلاك مخططة بدقة. سيتم قطع الأسلاك السائبة المتدلية من الحذاء العلوي حتماً عن طريق تحريك المكونات أو سحقها بواسطة خردة معدنية مارقة. يجب على المهندسين تصميم قنوات مخصصة يتم طحنها مباشرة في قالب القالب لتوجيه كابلات المستشعر بأمان. يؤدي دمج جميع توصيلات المستشعر في صندوق توصيل محكم الإغلاق ومثبت على جانب الأداة إلى تبسيط عملية الإعداد. عندما يتم تحميل الأداة في المكبس، يحتاج المشغل فقط إلى توصيل كابل سري واحد متعدد الأطراف لربط الأداة بنظام التحكم في المكبس. وهذا يزيل أخطاء الأسلاك ويقلل بشكل كبير من وقت التغيير.
يؤكد تصميم المستشعرات الضوئية أو الصوتية على أن الجزء الأخير قد تم فصله بنجاح عن الحامل. يتسبب الجزء المتبقي في كتلة القالب في حدوث أضرار جسيمة في السكتة الدماغية اللاحقة. مراقبة مزالق الخردة تمنع النسخ الاحتياطية. إذا تراكمت الرخويات في المزلق، فإنها في النهاية تسحق مصفوفة القالب وتحطم اللكمات الثاقبة. تقوم أجهزة مراقبة الحمولة الكهرضغطية المثبتة في إطار الضغط بتتبع قوة كل ضربة. إذا انكسرت اللكمة أو سحبت البزاقة، يتغير توقيع الحمولة على الفور. تكتشف الشاشة هذا الانحراف وتوقف الضغط قبل الدورة التالية.
تتطلب كل أداة في النهاية شحذًا وصيانة روتينية. يجب أن يسمح التصميم لصانعي الأدوات بصيانة القالب بسرعة دون إزالة الحذاء بالكامل من المكبس.
يتيح تقييم استخدام كتل القالب المجزأة والإدخالات المثقوبة لفرق الصيانة إمكانية تبديل المكونات البالية في دقائق. يضمن التأكد من إدخال المفاتيح أو التثبيت محاذاة مضمونة وقابلة للتكرار. لا ينبغي أن يحتاج صانعو الأدوات إلى الإشارة إلى مكونات القطع أو محاذاتها يدويًا أثناء التغيير في منتصف التشغيل. يعمل التصميم المعياري على تحويل الإصلاح الذي يستغرق عدة ساعات إلى توقف سريع.
تعتمد المحاذاة بين أحذية القالب العلوية والسفلية بالكامل على مسامير التوجيه والبطانات. بالنسبة للعمليات عالية السرعة، تولد البطانات البرونزية الصلبة القياسية الكثير من الاحتكاك والحرارة، مما يؤدي إلى التمدد الحراري والربط. يؤدي تحديد دبابيس التوجيه المحملة مسبقًا بمحمل كروي إلى التخلص من هذه المشكلة. توفر أنظمة محمل الكرات محاذاة خالية من الخلوص، مما يضمن دخول اللكمات إلى مصفوفة القالب مع التركيز بشكل مثالي على كل ضربة واحدة. تعد هذه المحاذاة الضيقة أمرًا بالغ الأهمية عند العمل مع المواد الرقيقة التي تتطلب خلوص قطع محكم للغاية. يجب على المهندسين أيضًا تحديد طول الدبوس الصحيح بحيث تظل مسامير التوجيه مدمجة بالكامل في البطانات قبل أن تتلامس أي لكمات مع المادة.
يؤدي التحقق من أن التصميم يتضمن مدة شحذ مناسبة لجميع مكونات القطع إلى إطالة العمر الافتراضي الإجمالي. تسمح لوحات الرقائق القياسية للفنيين باستعادة ارتفاعات التثقيب والقالب بسهولة بعد طحن الصيانة. عندما يتم طحن المثقاب بمقدار بضعة أجزاء من الألف من البوصة، يجب وضع حافة مناسبة خلفه للحفاظ على عمق التشكيل الدقيق. تصميم لوحة متجرد مع النوافذ القابلة للإزالة. يمنح هذا صانعي الأدوات إمكانية الوصول المباشر إلى اللكمات الثاقبة دون الحاجة إلى فك مجموعة أدوات الإزالة الثقيلة بالكامل من الحذاء العلوي.

يتطلب تحديد شريك الأدوات النظر إلى ما هو أبعد من ملف CAD. يجب عليك تقييم عمليات التحقق من الصحة والدقة الهندسية وقدرات التصنيع.
إن طلب المحاكاة الحركية وتكوين دراسات الجدوى يثبت أن التصميم يعمل في بيئة افتراضية قبل البناء. يتنبأ تحليل العناصر المحدودة بترقق المواد وتمزقها وارتدادها. يعتمد بائعو الأدوات الذين يتخطون المحاكاة على أساليب التجربة والخطأ القديمة. ويؤدي هذا إلى حلقات تجريبية لا نهاية لها، وتواريخ تسليم مفقودة، وأدوات لا تعمل أبدًا بالسرعة المذكورة. - المطالبة بالاطلاع على تقارير المحاكاة لمحطات التشكيل الأكثر تعقيدا. ابحث عن نسب التخفيف التي تتجاوز الحدود الآمنة للمادة.
التحقق من صحة منطق البائع ضروري. هل قاموا بتحليل موضوعي ما إذا كانت هندسة الأجزاء وحجمها يبرران الإعداد التدريجي؟ في بعض الأحيان، يوفر قالب النقل تحكمًا أفضل في الأبعاد للميزات المرسومة بعمق والتي يجب فصلها عن الشريط مبكرًا. يوصي الشريك المختص بالعملية الصحيحة بناءً على الفيزياء وحجم الإنتاج. سيقومون بحساب حدود الحمولة العكسية لمكابسك المحددة للتأكد من أن الأداة لن تلحق الضرر بمعداتك.
تعد مراجعة القدرات الصحفية الداخلية للبائع لإجراء تجارب القالب في ظل سرعات الإنتاج الحقيقية أمرًا إلزاميًا. لا يؤدي الركض ببطء إلى تكرار القوى الديناميكية وتوليد الحرارة وديناميكيات التخلص من الخردة عند الجري بمعدل 100 ضربة في الدقيقة. يضمن إنشاء بروتوكولات FAI الصارمة، بما في ذلك متطلبات مؤشر قدرة العملية، أن تقوم الأداة بإنتاج أجزاء ضمن حدود التسامح باستمرار. يجب على البائع تشغيل شريط متواصل يتكون من عدة آلاف من الأجزاء على الأقل دون توقف لإثبات استقرار ديناميكيات التخلص من الخردة والتغذية.
قم بمراجعة مقترحات الأدوات الحالية الخاصة بك مقابل هذا التخطيط وقائمة مراجعة تكامل المستشعر لتحديد نقاط الفشل المحتملة قبل قطع الفولاذ.
اطلب عمليات المحاكاة الحركية وتقارير FEA من موردي الأدوات لديك للتحقق من صحة التعويض الربيعي وتكوين الجدوى.
قم بتوحيد متطلبات تكامل المستشعر عبر جميع مجموعات القوالب كبيرة الحجم المستقبلية لحماية أصولك الصحفية من الأعطال الكارثية.
قم بتنفيذ إستراتيجيات الإدخال المعيارية للمكونات عالية التآكل لتقليل وقت توقف الصيانة على أرضية الطباعة.
ج: تتراوح المهل الزمنية القياسية من 8 إلى 16 أسبوعًا. يعتمد الجدول الزمني الدقيق بشكل كبير على مدى تعقيد الأجزاء وعدد المحطات وتكامل أجهزة الاستشعار الداخلية. تعمل مراحل الاختبار المتقدمة، بما في ذلك عمليات محاكاة الإنتاج بأقصى سرعة وتعديلات FAI، على تمديد الجدول الزمني ولكنها تضمن الموثوقية على المدى الطويل في ورشة العمل.
ج: تتعامل القوالب التقدمية مع التغذية المستمرة للملفات عالية السرعة للأجزاء المعقدة المسطحة أو المعتدلة. قوالب النقل مطلوبة للسحب العميق أو الأجزاء التي يجب فصلها عن الشريط مبكرًا. يسمح هذا للجزء بالتنقل بين المحطات المستقلة دون تقييد شبكة الناقل المستمرة.
ج: تهدف معايير الصناعة عادةً إلى استخدام المواد بنسبة 70% إلى 85%. تؤثر استراتيجيات تداخل الأجزاء بشكل كبير على هذا المقياس. في حين أن الاستخدام الأعلى يقلل من هدر المواد الخام، يجب على المهندسين التأكد من احتفاظ شبكة الهيكل العظمي المتبقية بالقوة الكافية للتغذية بدقة من خلال المكبس دون تشويه أو التواء تحت التوتر.
ج: يستخدم المهندسون محطات الانحناء المفرط وعمليات القطع ومحاكاة FEA للتنبؤ بالمرونة الطبيعية للمعادن عالية القوة ومواجهتها. ومن خلال ثني المادة عمدًا بما يتجاوز الزاوية المستهدفة قليلاً، يسترخي المعدن ليحصل على تفاوت الأبعاد الدقيق المطلوب فورًا بعد خروجه من محطة التشكيل.
ج: تشمل الأسباب الأكثر شيوعًا للفشل سحب البزاقة، وسوء تغذية المواد، والغضب، وفشل التعب. تسبب قوى القطع غير المتوازنة انحرافًا شديدًا للضغط. يؤدي هذا إلى كسر اللكمات، ومصفوفات القالب التالفة، والتآكل المفرط لمحامل الضغط إذا لم يتم تخفيفها بشكل صحيح أثناء المرحلة الهندسية الأولية.
ج: تقوم أجهزة الاستشعار التجريبية وشاشات الطرد بتتبع موضع الشريط وخروج الجزء بشكل مستمر. في حالة حدوث خطأ في التغذية أو فشل جزء ما في الإخراج، تتواصل المستشعرات مع مفتاح التحكم في الضغط لإيقاف الطوارئ خلال أجزاء من الثانية. يؤدي هذا إلى إيقاف الكبش قبل أن ينغلق على أي عائق، مما يمنع تعطل الأداة.


